 0086-15068518279 (chinês)/001-5416026691 (inglês)


 En
O que é um Máquina retificadora cilíndrica CNC
Uma retificadora cilíndrica CNC é uma ferramenta de corte de metal que remove uma fina camada de material da superfície externa ou interna de uma peça redonda usando um disco abrasivo giratório, enquanto a própria peça gira entre centros ou em um mandril. As letras CNC significam controle numérico de computador, o que significa que o cabeçote do volante, a mesa de trabalho e o eixo de alimentação se movem de acordo com as instruções do programa, em vez de volantes manuais. O resultado é um eixo, rolo, pino ou fuso com uma tolerância de diâmetro que pode atingir níveis de um dígito em mícron e um acabamento superficial muito mais suave do que o torneamento ou fresamento podem produzir por si só.
Em termos práticos, esta máquina é a estação de acabamento que vem após o torneamento ou têmpera. Um eixo é primeiro desbastado em um torno, depois tratado termicamente para aumentar sua dureza e, finalmente, enviado para o Retificadora cilíndrica CNC para trazer o diâmetro e a redondeza de volta aos números apertados que um desenho exige. Os munhões do virabrequim automotivo, as hastes dos cilindros hidráulicos, os fusos das máquinas-ferramenta e os assentos dos rolamentos são trabalhos de retificação quase sempre porque o torneamento por si só não consegue manter a circularidade ou o acabamento superficial que essas peças precisam depois de endurecidas.
Como funciona o processo de retificação dentro da máquina
Quatro movimentos são executados ao mesmo tempo quando um ciclo é iniciado, e entendê-los explica por que a máquina pode manter tolerâncias tão precisas.
1
Rotação da roda - o eixo do rebolo gira a uma velocidade periférica fixa, geralmente entre 35 e 45 metros por segundo nas máquinas abordadas posteriormente neste artigo, de modo que os grãos abrasivos cortam a uma taxa constante, independentemente do diâmetro da peça.
2
Rotação da peça - a peça gira lentamente entre centros ou em um mandril de cabeçote, geralmente de algumas dezenas a algumas centenas de rotações por minuto, de modo que cada ponto da superfície passe repetidamente pela roda.
3
Travessia de mesa - a mesa de trabalho desliza a peça para frente e para trás ao longo da face do rebolo para eixos longos, ou permanece fixa para retificação por imersão de um ressalto curto ou ranhura em uma passagem.
4
Controle de alimentação - um parafuso de esfera acionado por servo empurra o cabeçote em direção à peça em passos tão pequenos quanto 0,001 mm, o que permite que uma máquina CNC retenha diâmetros que uma retificadora manual não consegue repetir de maneira confiável.
Uma passagem de acabamento normalmente segue uma passagem de desbaste com uma taxa de penetração mais pesada e, em seguida, um estágio de centelhamento onde a roda faz várias passagens com avanço zero adicional para permitir que a máquina volte a assentar e para remover qualquer material restante. Esta sequência é escrita uma vez no programa CNC e repetida em cada peça, razão pela qual lotes de retificação de eixos idênticos permanecem muito mais consistentes do que peças usinadas manualmente.
Principais componentes estruturais e por que são importantes
Cinco subsistemas decidem quão precisa e durável será uma retificadora ao longo de anos de produção. Um comprador que compara máquinas deve olhar cada uma delas separadamente, em vez de julgar uma máquina apenas pelo preço.
Fundição de cama e base
A base é uma estrutura de ferro fundido de peça única que é envelhecida e aliviada de tensão antes da usinagem final, de modo que não deforma, pois absorve as forças de corte e as oscilações de temperatura da oficina ao longo dos anos de uso. Uma fundição mais pesada e bem nervurada amortece melhor a vibração, e a vibração é o maior inimigo de um acabamento superficial fino.
Eixo de cabeça de roda
O fuso carrega o rebolo e pode usar rolamentos ou rolamentos de película de óleo hidrodinâmicos e hidrostáticos. Os fusos de filme de óleo funcionam mais frios sob cortes pesados sustentados e mantêm a precisão rotacional por mais tempo, e é por isso que os modelos de maior precisão na tabela de comparação abaixo citam uma velocidade de roda aumentada de 45 metros por segundo em uma opção de fuso de pressão dinâmica e estática.
Guias lineares e fusos de esferas
Guias lineares de precisão combinadas com fusos de esferas pré-carregados acionados por servomotores de valor absoluto removem a folga que atormentava os projetos de vias deslizantes mais antigos, proporcionando um passo de alimentação programável mínimo de cerca de 0,001 mm nas máquinas mencionadas neste artigo.
Cabeçote e cabeçote móvel
A altura central limita diretamente o maior diâmetro em que um eixo pode girar sem atingir a base, e é por isso que os fabricantes citam a altura central como uma especificação central, em vez de uma reflexão tardia. A pena do cabeçote móvel aplica pressão central constante para que um eixo longo e fino não vibre ou dobre sob a força de retificação.
Controle CNC e software de conversação
Uma interface de retificação conversacional permite que um operador insira um diâmetro alvo, comprimento e quantidade de remoção de material preenchendo a tela em branco, em vez de escrever o código G manualmente, o que reduz o tempo de configuração para oficinas que executam muitos lotes pequenos diferentes, em vez de uma peça repetida durante meses de cada vez.
Comparação de especificações das séries MK e MAK
A tabela abaixo alinha sete configurações comuns de uma linha de produtos das séries MK e MAK em funcionamento, para que os números possam ser comparados lado a lado em vez de ler uma folha de dados de cada vez. Todos os valores são parâmetros técnicos declarados pelo fabricante para cada modelo.
| Modelo | Diâmetro a ser retificado | Comprimento máximo a ser aterrado | Altura central | Diâmetro externo do tamanho da roda x L x ID. | Potência total do motor |
|---|---|---|---|---|---|
| MK1350B | Máx. 500 mm | 1500/2000/3000/4000mm | 270mm | Phi750x75xPhi305mm | 20,63kW |
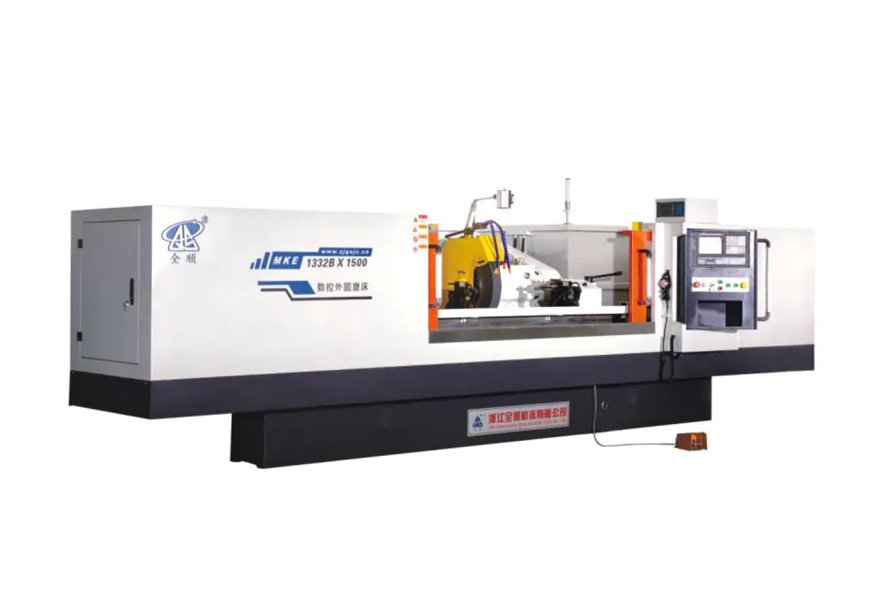
| MK1332B | Phi8 a Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21.475 a 33.075 kW |
| MKE1332B | Phi8 a Phi320mm | 500/1000/1500/2000/3000mm | 180mm | Phi600x75xPhi305mm | 21.475 a 33.075 kW |
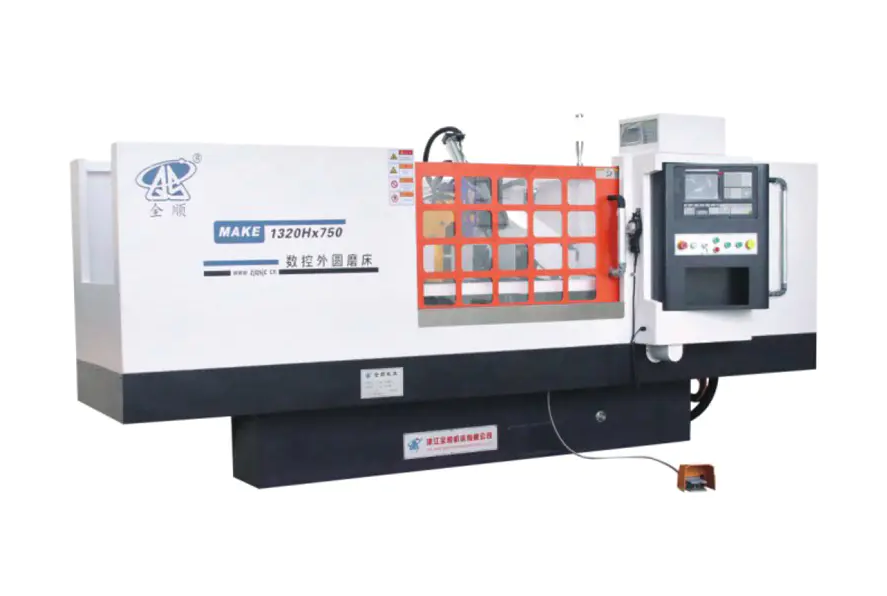
| MAK1320H | Phi8 a Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 a Phi200mm | 500 / 750mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 a Phi200mm | 500/800mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 a Phi200mm | 500/800mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
A velocidade periférica da roda fica em 38 metros por segundo em toda a faixa , aumentando para 45 metros por segundo quando um fuso de pressão dinâmica e estática é instalado, e o peso máximo da peça varia de 50 kg na série compacta H até 1000 kg no MK1350B. Ler esta tabela junto com o desenho da peça à sua frente é a maneira mais rápida de selecionar um modelo, uma vez que a faixa de diâmetro e o comprimento entre centros excluem a maioria das opções antes que a potência ou o tipo de fuso entrem na decisão.
Combinando um modelo com o tamanho da sua peça e volume do lote
Três perguntas restringem uma linha de sete modelos a uma ou duas escolhas realistas antes que um orçamento seja solicitado.
- Qual é o maior diâmetro e o maior comprimento na família de peças. Uma loja de retificação de pinos pequenos e eixos curtos com menos de 200 mm de diâmetro e 800 mm de comprimento se encaixa confortavelmente no MK1320H, MKE1320H, MAK1320H ou MAKE1320H, enquanto eixos de até 320 mm de diâmetro e 3000 mm de comprimento exigem o MK1332B ou MKE1332B, e qualquer coisa que se aproxime de 500 mm de diâmetro e 4000 mm de comprimento precisa do MK1332B ou MKE1332B. MK1350B.
- Quão pesada é a parte mais pesada. A altura central e a capacidade de carga do rolamento acompanham o peso da peça, portanto, uma peça bruta de virabrequim de 900 kg não deve ser carregada em uma máquina classificada para 150 kg, mesmo que o diâmetro seja tecnicamente adequado.
- A remoção de material é leve e repetitiva ou pesada e inconsistente? Os blanks forjados ou fundidos com material irregular se beneficiam da potência extra do motor e do maior diâmetro do rebolo do MK1332B e MK1350B, enquanto o material de barra pré-torneado com uma margem de retificação pequena e uniforme funciona com eficiência nas máquinas da série H de menor potência.
Uma regra simples que muitos planejadores de oficina usam é dimensionar a máquina para a maior peça esperada nos próximos três a cinco anos, em vez de apenas a peça que está à sua frente hoje, uma vez que uma retificadora é um ativo de longa vida útil e atualizar a altura central ou o comprimento da base posteriormente raramente é prático.
Indústrias e peças que dependem deste equipamento
A retificação cilíndrica aparece onde quer que uma peça redonda deva combinar com outra peça redonda ao longo de um ajuste de tolerância estreita, de modo que a lista de aplicações vai muito além de um único setor.
| Indústria | Aterramento de peças típicas | Alvo de tolerância típico |
|---|---|---|
| Peças automotivas e de motores | Moentes da cambota e da árvore de cames, veios da caixa de velocidades, pinos do pistão | 0,005 mm a 0,01 mm |
| Componentes hidráulicos e pneumáticos | Hastes de cilindro, êmbolos, carretéis de válvula | 0,005 mm a 0,02 mm |
| Fabricação de rolamentos | Pistas de rolamento internas e externas, pinos de roletes | 0,002 mm a 0,008 mm |
| Construção de máquinas-ferramenta | Fusos, fusos de precisão, eixos guia | 0,003 mm a 0,01 mm |
| Máquinas têxteis e de impressão | Rolos, eixos de transmissão, cilindros de impressão | 0,01 mm a 0,02 mm |
O trabalho com rolos e cilindros longos, como rolos de impressão ou eixos de transmissão têxteis, é exatamente a categoria que empurra as lojas para opções de bases mais longas na linha MK1332B e MK1350B, uma vez que o comprimento da base entre os centros, em vez do diâmetro, é geralmente a especificação limitante para essas peças.
Seleção do rebolo e parâmetros de corte
A escolha do disco afeta o acabamento superficial e o tempo de ciclo tanto quanto a própria máquina, portanto, combinar o abrasivo certo com a taxa de penetração correta é tão importante quanto escolher o modelo certo.
Tipo de abrasivo por material
- As rodas de óxido de alumínio são adequadas para eixos de aço carbono e ligas de aço, cobrindo a grande maioria dos trabalhos de retificação automotiva e de engenharia geral.
- As rodas de nitreto cúbico de boro são adequadas para aço endurecido acima de 55 HRC e mantêm sua forma por muito mais tempo do que o abrasivo convencional em execuções repetidas de produção.
- As rodas de carboneto de silício são adequadas para ferro fundido, bronze e outros materiais não ferrosos ou quebradiços, onde o óxido de alumínio esmaltaria rapidamente.
Parâmetros de corte típicos
Um passe de desbaste geralmente remove 0,02 mm a 0,05 mm de material radial por passe a uma velocidade de mesa adequada à largura do rebolo, seguido por um passe de acabamento de 0,005 mm a 0,01 mm por passe e um estágio de centelhamento de dois a quatro passes com zero avanço adicional. O fluxo do refrigerante, geralmente um fluido de retificação solúvel em água, precisa atingir continuamente o rebolo e a zona de contato da peça, uma vez que o acúmulo de calor nesta pequena área de contato é o que causa queimadura de retificação e tensão residual na peça acabada.
Cuidados Diários e Manutenção Preventiva
Hábitos diários consistentes mantêm uma retificadora mantendo sua precisão nominal por muitos anos, em vez de sair da tolerância em meses.
| Intervalo | Tarefa |
|---|---|
| Cada turno | Verifique o nível e o fluxo do líquido refrigerante, limpe as guias, inspecione a roda quanto a lascas ou vidros |
| Semanalmente | Prepare o rebolo, limpe o filtro do líquido refrigerante ou o separador magnético, verifique o nível do óleo de lubrificação |
| Mensalmente | Verifique a temperatura de funcionamento do fuso, inspecione o parafuso esférico e a guia linear quanto a folga, verifique o alinhamento central |
| Trimestralmente | Limpeza completa do tanque de refrigerante, verificação da pressão do cabeçote móvel, execução de uma verificação de precisão geométrica com uma barra de teste |
A condição do líquido refrigerante merece atenção especial, uma vez que o líquido refrigerante sujo ou esgotado é a causa mais comum do acabamento superficial ruim e do desgaste prematuro da roda, mas também é o item mais barato nesta lista para consertar.
Defeitos comuns de retificação e soluções práticas
| Sintoma | Causa provável | Correção sugerida |
|---|---|---|
| Descoloração azul ou marrom na superfície | Queimadura de moagem por excesso de calor | Reduza a taxa de alimentação, aumente o fluxo do líquido refrigerante, ajuste a roda |
| Marcas de vibração onduladas ao longo do comprimento | Desequilíbrio do fuso ou suporte do contraponto solto | Reequilibre a roda, verifique a pressão central, inspecione o desgaste do rolamento |
| Diâmetro cônico ao longo do comprimento da peça | Centros desalinhados ou pena do contraponto desgastada | Verifique novamente o alinhamento central com um indicador de teste, faça a manutenção do contraponto |
| Acabamento superficial com aparência áspera ou opaca | Face da roda vitrificada ou carregada | Limpe o disco com mais frequência, confirme se o grau do abrasivo corresponde ao material |
Avaliando custo, produção e período de retorno
O preço de compra é apenas uma parte do quadro do custo de propriedade. Uma avaliação realista pondera pelo menos quatro factores em conjunto.
- Tempo de ciclo por peça , que depende da velocidade da roda, do tamanho da etapa de alimentação e de quanto do processo é automatizado versus carregado manualmente.
- Consumo de energia , onde a potência total do motor na tabela de especificações fornece um ponto de partida para estimar o custo de eletricidade por turno.
- Consumíveis para rodas e refrigerante , que escala com o diâmetro da roda e quão agressivamente os passes ásperos removem o material.
- Taxa de sucata e retrabalho , que um sistema de alimentação CNC repetível tende a diminuir em comparação com a retificação manual, melhorando diretamente o rendimento efetivo.
As fábricas que operam um mix restrito de peças em alto volume geralmente recuperam o custo da máquina mais rapidamente através de ganhos de tempo de ciclo, enquanto as fábricas que operam muitos pequenos lotes diferentes recuperam o custo principalmente através da redução do tempo de configuração da programação conversacional e menos peças descartadas durante a configuração do primeiro artigo.
Perguntas frequentes
Que tolerância uma retificadora cilíndrica CNC pode alcançar.
A maioria das retificadoras cilíndricas CNC industriais mantêm tolerâncias de diâmetro entre 0,005 mm e 0,02 mm na produção normal, e máquinas equipadas com fusos de pressão dinâmica e estática combinadas com medição em processo podem atingir repetibilidade de um dígito em mícrons em trabalhos críticos de rolamentos ou fusos.
Qual é a diferença entre a nomenclatura dos modelos MK e MAK.
Dentro desta família de produtos, o prefixo MK denota a configuração de retificação cilíndrica CNC padrão, enquanto o prefixo MAK denota uma configuração compacta construída para eixos mais curtos e de menor diâmetro, e um E adicionado no código do modelo, como MKE ou MAKE, normalmente indica um controle aprimorado ou opção de acionamento na mesma máquina base.
Com que frequência o rebolo deve ser preparado.
A frequência de dressagem depende da dureza do material e da taxa de remoção de material, mas um ponto de partida prático para a maioria dos trabalhos em aço é dressar antes de cada passagem de acabamento em diâmetros críticos e no mínimo uma vez por turno para execuções de produção em geral, ajustando mais cedo se o acabamento superficial ou o som do ciclo mudarem visivelmente.
Uma máquina pode retificar eixos curtos e longos.
Sim, desde que o comprimento entre centros esteja dentro da classificação da base da máquina, e é por isso que modelos como o MK1332B são oferecidos em cinco comprimentos diferentes de base, de 500 mm a 3.000 mm na mesma máquina base, permitindo que uma oficina combine o comprimento da base com sua faixa típica de peças sem pagar por viagens não utilizadas.
Quais limites de peso da peça se aplicam a modelos menores.
A série compacta 1320H coberta na tabela de comparação é classificada para um peso máximo da peça de 50 kg, enquanto a gama média MK1332B e MKE1332B chegam a 150 kg, e a maior MK1350B é classificada para peças de até 1000 kg, portanto, combinar o peso da peça com o modelo correto protege a precisão do centro e a vida útil do rolamento.
Uma velocidade periférica mais alta da roda sempre significa um tempo de ciclo mais rápido.
Não diretamente. Uma velocidade periférica mais alta, como a opção de 45 metros por segundo disponível com um fuso de pressão dinâmica e estática, melhora principalmente a consistência do acabamento superficial e a vida útil do rebolo em uma determinada taxa de remoção de material, enquanto o tempo real do ciclo também depende da etapa de alimentação, da velocidade de deslocamento da mesa e da quantidade de material removido pelo passe de desbaste.


