 0086-15068518279 (chinês)/001-5416026691 (inglês)


 En
Resposta Direta
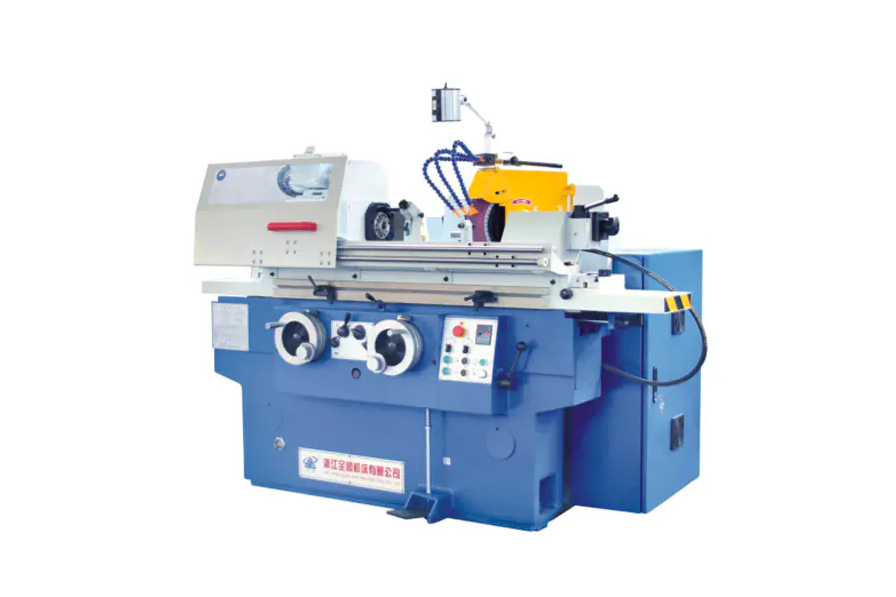
A máquina de moer funciona girando uma roda abrasiva em alta velocidade contra uma peça de trabalho para remover material por abrasão, moldando a superfície com tolerâncias dimensionais precisas. Os grãos abrasivos da roda atuam como milhares de micro arestas de corte, cada uma raspando pequenas lascas de material a cada passagem.
Mecanismo Central
A física por trás da remoção de materiais
Na sua base, uma retificadora converte energia rotacional em ação de corte abrasivo. O rebolo gira em velocidades superficiais normalmente entre 20 e 45m/s , pressionando contra a peça de trabalho com força controlada. Cada grão abrasivo – geralmente óxido de alumínio, carboneto de silício ou nitreto cúbico de boro (CBN) – atua como uma ferramenta de corte de ponta única operando em escala microscópica.
Quando um grão entra em contato com a peça, três coisas acontecem em sequência:
- Deformação elástica — o grão comprime a superfície antes do início do corte
- Aração de plástico — o material é empurrado lateralmente, formando sulcos
- Formação de cavacos - o grão corta um micro-chip do material de base
Este processo se repete milhões de vezes por minuto em toda a face do rebolo, produzindo o característico acabamento suave pelo qual o desbaste é conhecido. Valores de rugosidade superficial de Ra 0,1 a 1,6 micrômetros são rotineiramente alcançados – mais finos do que qualquer operação de torneamento ou fresamento.
45m/s
Velocidade máxima típica da superfície da roda
Ra 0,1 μm
Rugosidade superficial alcançável
0,001mm
Faixa de tolerância dimensional
Anatomia
Componentes principais e o que eles fazem
Rebolo
A ferramenta de corte. Composto por grãos abrasivos unidos entre si (vitrificados, resinóides ou de borracha). O grau (dureza) e a estrutura (espaçamento dos grãos) da roda são selecionados com base nos requisitos de material e acabamento.
Cabeça da roda/eixo
Abriga o motor do fuso e os rolamentos que giram a roda. A rigidez do fuso é crítica – mesmo 0,001 mm de desvio causa marcas de trepidação na superfície acabada.
Mesa de trabalho
Segura e atravessa a peça de trabalho. Nas esmerilhadeiras de superfície, a mesa oscila (para frente e para trás) ou gira. Nas retificadoras cilíndricas, a mesa se desloca ao longo do eixo Z enquanto a peça gira.
Cômoda
Uma ferramenta com ponta de diamante que afia periodicamente o rebolo, quebrando os grãos rombos e restaurando a geometria do rebolo. Sem dressagem, a eficiência do lixamento cai drasticamente e a qualidade da superfície se degrada.
Sistema de refrigeração
Fornece fluido de corte (óleo solúvel em água ou refrigerante sintético) em vazões de 20 a 100 L/min para a zona de retificação. O líquido refrigerante reduz o calor (as temperaturas na zona de retificação podem exceder 1.000°C localmente), libera os cavacos e lubrifica o corte.
Mecanismo de Alimentação
Controla a profundidade em que o disco engata na peça de trabalho (avanço/profundidade de corte). Os mecanismos de alimentação de precisão resolvem incrementos de 0,001 mm, permitindo a remoção de micromateriais que distingue o desbaste dos processos de corte mais ásperos.
Tipos de máquinas
Principais tipos e seus princípios de funcionamento
Geometrias diferentes requerem configurações de máquina fundamentalmente diferentes. Abaixo estão os quatro tipos mais comuns usados na produção industrial:
| Tipo de máquina | Movimento da peça | Movimento da roda | Tolerância Típica | Aplicação Comum |
| Moedor de superfície | Mesa alternativa ou rotativa | Gira, downfeed por passagem | /- 0,005 mm | Placas planas, moldes, ferramentas |
| Moedor Cilíndrico | Gira entre centros | Gira, atravessa axialmente | /- 0,002mm | Eixos, pinos, rolos |
| Moedor sem centro | Alimentado pela roda reguladora | Roda reguladora de rebolo | /- 0,001mm | Barras, tubos, peças de grande volume |
| Moedor Interno | Gira (ou é mantido parado) | Roda pequena gira dentro do furo | /- 0,003 mm | Pistas de rolamento, cilindros hidráulicos |
Mergulho profundo
Como a retificação Centerless alcança um rendimento excepcional
A retificação sem centro é a forma mais produtiva de retificação cilíndrica porque elimina totalmente a fixação da peça. A peça de trabalho repousa sobre uma lâmina entre duas rodas:
- Rebolo (grande, alta velocidade) faz o corte real em velocidades de até 60 m/s
- Roda reguladora (menor, inclinado de 1 a 6 graus) controla a velocidade de rotação da peça e a taxa de avanço axial
Ao inclinar o disco regulador, a peça é simultaneamente girada e empurrada axialmente através da máquina - um método chamado retificação "through-feed". Uma retificadora centerless de produção pode processar mais de 1.000 pequenas peças cilíndricas por hora sem carga/descarga do operador entre as peças.
Isso torna a retificação centerless o processo padrão para componentes de alto volume, como hastes de válvulas automotivas (tolerâncias de /- 0,003 mm em 6 mm de diâmetro) e rolos de rolamento.
Controle de Processo
Parâmetros Críticos que Regem o Desempenho da Moagem
Os resultados da moagem são determinados por quatro variáveis de processo em interação. O ajuste incorreto de qualquer um deles causa mau acabamento superficial, erro dimensional ou dano térmico (queimadura).
Velocidade da roda (Vs)
Maior velocidade do rebolo significa que cada grão remove cavacos mais finos, reduzindo as forças de corte e melhorando o acabamento — mas aumenta a geração de calor. Os rebolos de CBN operam de 80 a 120 m/s em retificação de alta velocidade (HSG) por esse motivo.
Velocidade da peça (Vw)
O movimento mais rápido da peça aumenta a taxa de remoção de material (MRR), mas aumenta a carga de cavacos. A relação de velocidade Vs/Vw normalmente varia de 60:1 a 120:1 em aplicações de retificação de precisão.
Profundidade de corte (ae)
Os passes de desbaste podem utilizar ae = 0,05 mm; passes de acabamento usam 0,002 a 0,005 mm. As passagens de centelhamento (avanço zero) no final de um ciclo permitem que a deflexão da máquina retorne, melhorando a precisão dimensional.
Taxa específica de remoção de material (Q'w)
Expressa em mm3/mm/s, esta é a métrica de produtividade dominante. As modernas retificadoras CNC otimizam o Q'w em tempo real usando monitoramento de potência para permanecer próximo ao limite de queima sem ultrapassá-lo.
Desafio Comum
Danos térmicos: o risco que toda operação de retificação deve gerenciar
A moagem gera intenso calor localizado - até 1.500°C na zona de contato grão-peça em casos extremos – durando apenas microssegundos por contato com o grão. Se o calor não puder ser dissipado com rapidez suficiente, isso causará:
- Queimadura de moagem — oxidação da superfície, visível como descoloração azul/marrom, indicando alterações microestruturais
- Tensão de tração residual — o que reduz drasticamente a vida útil em fadiga de componentes de aço endurecido
- Endurecimento ou amolecimento da superfície — alterando o perfil de dureza que o tratamento térmico foi projetado para alcançar
A prevenção de danos térmicos requer uma combinação de aplicação de refrigeração agressiva (bicos de alta pressão de 50 a 80 bar em algumas aplicações aeroespaciais), seleção adequada do rebolo (estrutura aberta para corte livre) e taxas conservadoras de remoção de material em passes de acabamento.
A análise de ruído de Barkhausen e a difração de raios X são usadas em indústrias de qualidade crítica (rolamentos, aeroespacial) para verificar de forma não destrutiva se as superfícies do solo estão livres de tensão de tração residual após a usinagem.
Guia de seleção
Escolhendo o abrasivo certo para o material
A seleção da roda é a maior alavanca tanto na produtividade quanto na qualidade da superfície. O abrasivo errado não apenas apresenta desempenho inferior – ele pode queimar ou rachar a peça de trabalho.
| Tipo Abrasivo | Melhor para | Evitar ativado | Custo relativo |
| Óxido de Alumínio (Al2O3) | Aço, aço rápido, metais ferrosos | Metal duro, cerâmica | Baixo |
| Carboneto de Silício (SiC) | Ferro fundido, não ferrosos, cerâmica, pedra | Aço endurecido (reage quimicamente) | Baixo-Medium |
| Nitreto Cúbico de Boro (CBN) | Aço temperado (acima de 45 HRC), superligas | Aço macio, alumínio | Alto |
| Diamante | Metal duro, cerâmica, glass, composites | Aço (a difusão de carbono causa desgaste rápido) | Muito alto |
Tecnologia Moderna
Como o controle CNC transformou a precisão da retificação
As modernas retificadoras CNC integram feedback de circuito fechado que as máquinas convencionais não conseguem igualar. As principais tecnologias incluem:
- Medição em processo — sondas de ar ou de contato medem o diâmetro da peça enquanto a retificação está ativa, ajustando o avanço automaticamente para atingir as dimensões desejadas dentro de 0,001 mm
- Sensores de emissão acústica — detecta o sinal de alta frequência quando o rebolo entra em contato pela primeira vez com a peça de trabalho ou o dressador, eliminando o tempo de retificação a ar e detectando a quebra do rebolo
- Controle de avanço adaptativo — o monitoramento da potência do fuso envia os dados de volta ao CNC para manter a taxa de remoção de material constante à medida que o disco se desgasta
- Balanceamento automático de rodas — balanceadores dinâmicos dentro do flange da roda corrigem o desequilíbrio em tempo real, reduzindo a vibração abaixo de 1 g na velocidade operacional
Uma retificadora cilíndrica CNC moderna pode completar um ciclo de retificação de eixo em menos de 90 segundos com valores de Cpk acima de 1,67 – capacidade de processo que a retificação manual em modo de lote não consegue alcançar.
Orientação Prática
O que os operadores devem verificar antes de cada operação de retificação
Mesmo a melhor máquina produz sucata se as verificações pré-operação forem ignoradas. A lista de verificação a seguir cobre os itens de maior impacto:
- Execute um teste de anel no rebolo — um tom metálico claro indica ausência de rachaduras; um baque surdo significa que a roda deve ser descartada
- Verifique a roda Classificação de rotação excede a velocidade máxima do fuso por uma margem de segurança de pelo menos 25%
- Verifique o líquido refrigerante concentração e taxa de fluxo antes de iniciar – o líquido refrigerante degradado causa queimaduras mesmo em parâmetros conservadores
- Vista a roda no início de cada novo trabalho ou após mais de 30 minutos de inatividade para restaurar a nitidez do corte
- Confirme a peça de trabalho rigidez de fixação — uma peça de trabalho que vibra causa marcas de trepidação em frequências de 500 a 2.000 Hz, prejudicando o acabamento superficial
- Inspecionar protetor de faísca e protetor de roda — faíscas de trituração podem viajar de 3 a 5 metros, e fragmentos de rodas em velocidade operacional são projéteis letais


