 0086-15068518279 (chinês)/001-5416026691 (inglês)


 En
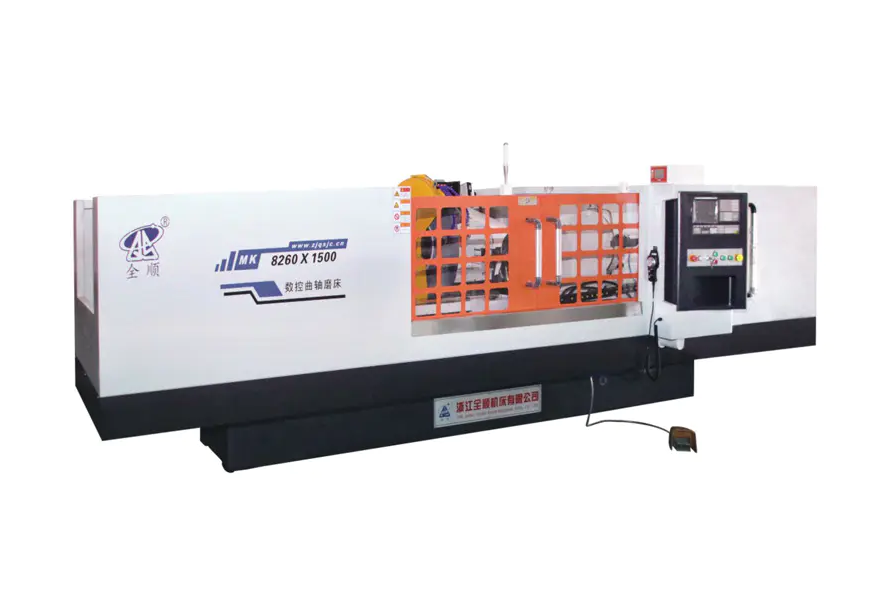
Avaliando a precisão e repetibilidade de um Retificadora de virabrequim CNC requer medição sistemática de precisão dimensional, tolerâncias geométricas e consistência do processo em vários ciclos de usinagem. A abordagem principal combina sondagem na máquina, verificação CMM (Máquina de Medição de Coordenadas) e análise de controle estatístico de processo (SPC). Uma retificadora de virabrequim CNC bem calibrada deve atingir redondeza dentro de ±0,001 mm , tolerância de diâmetro dentro ±0,002mm e um valor Cpk de 1,33 ou superior ser considerado capaz de produzir.
O processo de avaliação não é uma verificação única — é um protocolo estruturado que abrange qualificação de máquinas, inspeção de peças e análise de capacidade de longo prazo.
Principais métricas de precisão para Retificação de virabrequim CNC
Antes de realizar qualquer teste, é essencial definir quais parâmetros constituem a “precisão” de uma retificadora de virabrequim. Essas métricas impactam diretamente o desempenho do motor e a vida útil dos componentes.
- Tolerância do diâmetro do diário: Normalmente ±0,002–0,005 mm para virabrequins de alto desempenho.
- Redondeza (Circularidade): Deve estar entre 0,001 e 0,003 mm para munhões principais e de pinos.
- Cilindricidade: Mede o desvio da conicidade e do cilindro ao longo do comprimento do munhão, normalmente ≤0,002 mm.
- Rugosidade Superficial (Ra): Ra alvo ≤ 0,4 µm para superfícies de contato de rolamento.
- Precisão de lançamento do diário de pinos: Desvio do centro do pino em relação ao eixo principal, geralmente ≤0,005 mm.
- Posicionamento angular de diários de pinos: Crítico para a sincronização do motor; o erro angular não deve exceder ±0,05°.
Essas métricas formam o modelo de medição. Qualquer protocolo de avaliação deve abordar cada um deles com o instrumento e método apropriados.
Qualificação de máquinas: o ponto de partida
Antes de iniciar a retificação da peça, a própria máquina deve ser verificada através de testes de qualificação geométrica e dinâmica. Estes testes estabelecem se a estrutura mecânica da máquina pode suportar as tolerâncias reivindicadas.
Testes de precisão geométrica
Use um interferômetro a laser ou uma barra esférica de precisão para verificar:
- Linearidade do eixo transversal da cabeça do rebolo (eixo X): alvo ≤ 0,002 mm/300 mm
- Paralelismo entre o eixo do fuso da roda e o eixo do cabeçote/cabeçote móvel: ≤ 0,003 mm/500 mm
- Excentricidade do fuso do rebolo: ≤ 0,001 mm
- Excentricidade do fuso da cabeça de trabalho: ≤ 0,002 mm
Avaliação de estabilidade térmica
A deriva térmica é uma importante fonte de erro dimensional na retificação CNC. Deixe a máquina funcionar em temperatura operacional por pelo menos 60–90 minutos antes de fazer medições de precisão. Meça o deslocamento térmico no fuso de retificação usando um sensor capacitivo em intervalos de 15 minutos. Uma máquina estável deve apresentar menos de 0,003 mm de deriva térmica após o aquecimento.
Medição na máquina: controle de precisão em tempo real
Moderno Retificadora de virabrequim CNCs integram sistemas de medição em processo que medem continuamente o diâmetro da peça durante a retificação. Este ciclo de feedback ativo é o método mais direto para controlar a precisão dimensional.
Para avaliar a eficácia do medidor na máquina:
- Moa um diário de teste até um diâmetro nominal e registre a leitura do medidor no momento da faísca.
- Remova a peça de trabalho e meça o mesmo munhão com um medidor de ar calibrado ou CMM.
- Calcule a diferença entre a leitura na máquina e a medição offline.
- Repita isso em 10 partes consecutivas para estabelecer o erro de correlação do medidor.
Um medidor em processo que funcione bem deve se correlacionar com os resultados do CMM dentro ±0,001mm . Desvios além disso indicam desgaste do medidor, problemas de montagem ou contaminação do líquido refrigerante.
Inspeção pós-processo com CMM e testador de circularidade
A medição fora da máquina fornece os dados mais objetivos para avaliação de precisão. Dois instrumentos são indispensáveis:
Máquina de medição por coordenadas (CMM)
A inspeção CMM captura diâmetro, cilindricidade e precisão de projeção. Para avaliação do virabrequim, uma sonda de varredura é preferível a uma sonda de toque porque coleta centenas de pontos por munhão, fornecendo dados estatisticamente robustos. Meça no mínimo 3 seções transversais por diário (ambas as extremidades e centro) usando pelo menos 36 pontos por seção transversal .
Testador de redondeza/forma
Um testador de circularidade dedicado (tipo Taylor Hobson ou equivalente) fornece resolução muito mais alta para circularidade e ondulação de superfície do que uma CMM. Ele usa um fuso de precisão com incerteza angular abaixo 0,01 segundos de arco . Este instrumento é essencial para avaliar:
- Erro de arredondamento de acordo com ISO 12181
- Lobing (erros harmônicos de número ímpar causados por fixação centerless)
- Ondulação (erros de frequência espacial média ligados à vibração da roda)
Teste de repetibilidade: a abordagem do medidor R&R e SPC
A repetibilidade não se trata apenas de uma parte boa — trata-se saída consistente em uma execução de produção . Dois métodos estruturados definem esse recurso:
Repetibilidade e reprodutibilidade do medidor (medidor R&R)
Este estudo separa a variação do sistema de medição da variação real da peça. Procedimento:
- Selecione 10 moentes do virabrequim abrangendo a faixa de diâmetro esperada.
- Faça com que 2 a 3 operadores meçam todas as 10 peças, 3 vezes cada, em ordem aleatória.
- Calcule% GRR = (variação do medidor R&R / variação total) × 100.
Critérios de aceitação: % GRR ≤ 10% é excelente; 10–30% é marginal; acima de 30% requer ação corretiva antes que os dados de produção sejam confiáveis.
Controle Estatístico de Processo (SPC) e Capacidade de Processo
Moer um mínimo de 25–30 virabrequins consecutivos sob condições controladas e registre o diâmetro principal do munhão para cada peça. Plote os dados em uma barra X e um gráfico de controle R e calcule:
- Cp (Capacidade do Processo): As medidas se espalham em relação à tolerância. Cp alvo ≥ 1,67.
- Cpk (Índice de Capacidade do Processo): Contas para centralização de processos. Cpk alvo ≥ 1,33 para produção padrão; ≥ 1,67 para periódicos críticos.
- Desvio Padrão (σ): Deve estar abaixo de 1/6 da tolerância bilateral.
Resumo da avaliação: métricas e limites de aceitação
| Parâmetro | Método de medição | Limite de aceitação |
|---|---|---|
| Diâmetro do Diário | CMM / medidor de ar | ±0,002mm |
| Redondeza | Redondeza Tester | ≤ 0,001mm |
| Cilindricidade | Digitalização CMM | ≤ 0,002 mm |
| Rugosidade superficial Ra | Perfilômetro de contato | ≤ 0,4 µm |
| Precisão de lançamento de pinos | CMM | ≤ 0,005mm |
| Posição angular do pino | CMM/codificador rotativo | ≤ ±0,05° |
| Capacidade de Processo (Cpk) | Análise SPC | ≥ 1,33 |
| Medir R&R (%) | Estudo de Medição R&R | ≤ 10% |
| Correlação de medidores na máquina | versus CMM off-line | ± 0,001 mm |
Fontes comuns de perda de precisão e como identificá-las
Quando os resultados da avaliação ficam fora dos limites acima, a causa raiz deve ser rastreada sistematicamente. As fontes mais comuns de precisão degradada em Retificadora de virabrequim CNCs incluem:
- Desequilíbrio das rodas ou erros de dressagem: Causa marcas de trepidação visíveis em perfis de circularidade como lobing de alta frequência. Solução: reequilibrar a roda e revestir com chumbo mais fino.
- Desgaste do rolamento do cabeçote ou do cabeçote móvel: Aparece como desvio aumentado na peça rotativa. Detectável com um relógio comparador de precisão na ponta do fuso.
- Crescimento térmico durante longos ciclos de produção: Identificado pelas tendências de dados CMM ao longo do tempo — se o diâmetro se desviar gradualmente em uma direção, será necessária compensação térmica ou um ciclo de aquecimento.
- Inconsistência de fixação ou fixação: Resulta em variação peça a peça na precisão do lançamento. Verifique a força de fixação consistente usando uma chave dinamométrica e repita a medição.
- Erro de interpolação do controlador CNC: Manifesta-se como erros de posição angular em pinos. Verifique verificando a resolução do codificador do eixo C e as configurações de compensação de folga.
Estabelecendo um cronograma de reavaliação periódica
Uma qualificação única não é suficiente para garantir a produção a longo prazo. A avaliação da precisão deve seguir um cronograma escalonado:
- Cada turno de produção: Verifique a correlação do medidor em processo usando um medidor de anel mestre de referência. Verifique a primeira e a última parte da execução com o CMM.
- Semanalmente: Execute uma amostra SPC de 10 partes e recalcule o Cpk. Inspecione a condição do disco e o desgaste da ferramenta de dressagem.
- Mensalmente: Realize uma auditoria completa de precisão geométrica usando interferômetro a laser e testes de barra esférica.
- Anualmente ou após grandes manutenções: Requalificação completa da máquina, incluindo estabilidade térmica, desvio do fuso e estudo de medição R&R.
A análise de tendências dessas verificações periódicas permite a manutenção proativa antes que a precisão fique abaixo da especificação, reduzindo significativamente as taxas de refugo e o tempo de inatividade não planejado.


