 0086-15068518279 (chinês)/001-5416026691 (inglês)


 En
Para usar uma retificadora cilíndrica CNC, primeiro você precisa fixar a peça de trabalho e ajustar a ferramenta. Em seguida, insira ou chame o programa de usinagem (código G) no sistema CNC. Defina a velocidade do rebolo, a taxa de avanço e ligue/desligue o sistema de resfriamento através do painel de controle. Finalmente, inicie o modo de ciclo automático para retificação de precisão. A operação principal é garantir a correspondência precisa entre o eixo da peça e a trajetória de movimento do rebolo para atingir tolerâncias dimensionais de nível mícron e requisitos de rugosidade superficial.
Compreendendo os componentes principais de uma retificadora cilíndrica CNC
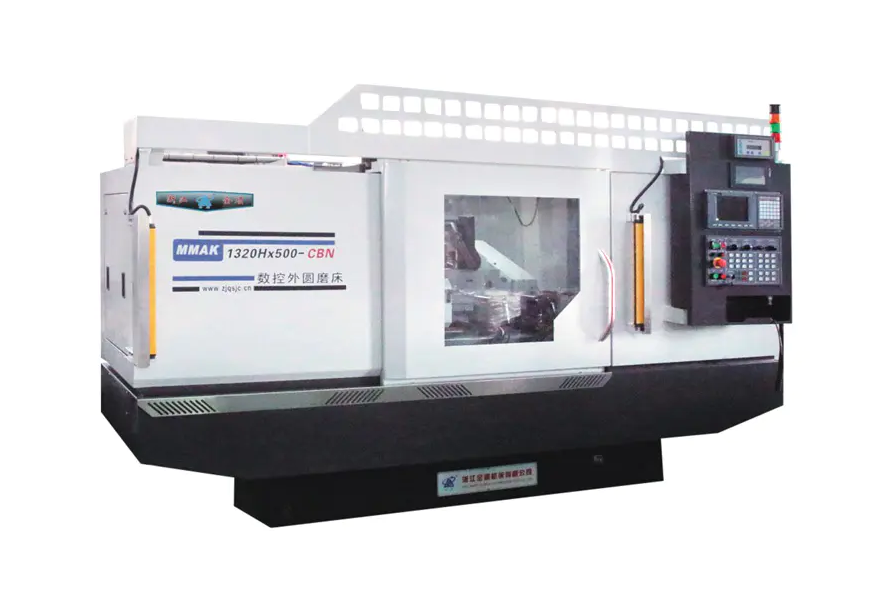
Antes de se aprofundar no processo operacional, é essencial compreender a estrutura básica do equipamento de retificação de precisão. Um Retificadora cilíndrica CNC consiste principalmente em uma base, cabeçote (aciona a rotação da peça), cabeçote móvel, cabeçote do rebolo (montagem do rebolo) e o crucial sistema de controle numérico CNC.
Sistema CNC: Responsável por controlar a articulação entre o eixo X (avanço do rebolo) e o eixo Z (movimento longitudinal da mesa).
Servo Drive: Garante a estabilidade da precisão do avanço, afetando diretamente o efeito da retificação cilíndrica externa.
Procedimentos operacionais detalhados para uma retificadora cilíndrica CNC
1. Ligação e retorno de origem
Após ligar, uma operação de “retorno zero” deve ser realizada. Isso permite que a retificadora CNC estabeleça seu sistema de coordenadas mecânicas, garantindo a precisão absoluta dos caminhos de usinagem subsequentes.
2. Fixação e alinhamento da peça de trabalho
Selecione o suporte do furo central ou a fixação do mandril de acordo com o formato da peça de trabalho. Use um relógio comparador para verificar o desvio radial da peça de trabalho para garantir a suavidade do eixo de rotação.
3. Programação e entrada
Importe o programa de usinagem via entrada manual de dados (MDI) ou unidade flash USB. O programa deve incluir:
- Configurações de velocidade linear do rebolo
- Parâmetros de alimentação segmentados para desbaste grosseiro, desbaste fino e desbaste sem brilho
- Dados de compensação para dressar o rebolo
4. Configuração da ferramenta e configuração das coordenadas da peça de trabalho
Determine a posição de referência do rebolo e da superfície da peça usando um ajustador de ferramentas ou o método "teste de faísca". Esta etapa determina a precisão inicial da usinagem CNC.
5. Usinagem e resfriamento automáticos
Ligue o bico de refrigeração (alinhando-o com o ponto de moagem) e clique em “Cycle Start”. Os operadores devem monitorar o processo de retificação através do monitoramento de som e faíscas.
Elementos essenciais para melhorar a qualidade da usinagem em retificadoras cilíndricas CNC
Simplesmente confiar em programas de automação é insuficiente ao operar Retificadora cilíndrica CNCs . Para obter usinagem de precisão submícron, é necessária uma otimização profunda em três dimensões: condição da roda, controle de deformação térmica e ponto de referência de posicionamento.
1. Tratamento de precisão e manutenção das características do rebolo
A microestrutura do rebolo determina diretamente o acabamento superficial da retificação cilíndrica externa. Embora o sistema CNC possa controlar o avanço, ele não pode alterar automaticamente o estado de embotamento do rebolo.
Detalhes técnicos: A nitidez do dressador de diamante deve ser mantida. A taxa de avanço longitudinal durante o dressamento deve ser ajustada de forma flexível de acordo com os requisitos do desbaste e do desbaste de acabamento – uma taxa de avanço maior pode ser usada para o dressamento de desbaste para melhorar a eficiência do corte, enquanto uma taxa de avanço muito pequena é necessária para o acabamento para induzir bordas de microdesbaste na superfície do rebolo.
Valor: O curativo regular e científico evita eficazmente marcas de vibração na superfície (linhas onduladas) e reduz significativamente o risco de queimaduras por esmerilhamento.
2. Estabilidade térmica dinâmica e gerenciamento de refrigerante
A retificação é essencialmente um processo de remoção de alta energia que gera calor de retificação significativo. Em equipamentos de retificação de precisão, a deformação térmica é um “assassino oculto” que leva a desvios dimensionais.
Detalhes técnicos: O líquido refrigerante não apenas resfria a superfície, mas também remove os resíduos de retificação e evita o entupimento do rebolo. Recomenda-se um sistema de resfriamento de temperatura constante para garantir que a temperatura do líquido refrigerante flutue em sincronia com a temperatura da base da máquina. Simultaneamente, o ângulo do bico de refrigeração deve ser direcionado precisamente para a “área em forma de cunha” da zona de retificação para maximizar a troca de calor.
Valor: Um bom gerenciamento do equilíbrio térmico controla efetivamente a expansão térmica radial da peça, garantindo que a consistência dimensional permaneça dentro de tolerâncias mínimas durante a usinagem contínua de um lote de peças.
3. Dado Físico e Integridade do Furo Central
Para Retificadora cilíndrica CNCs usando suportes centrais, o furo central da peça é seu ponto de referência geométrico rotacional.
Detalhes técnicos: Antes da fixação, os furos centrais em ambas as extremidades da peça de trabalho devem ser rigorosamente inspecionados quanto a amassados, incrustações de óxido ou lascas. Recomenda-se usar centros retificados de alta precisão e aplicar uma graxa dedicada de alta pressão nas superfícies de contato. Se o furo central tiver um erro geométrico de 0,01 mm, após a ampliação rotacional, o erro refletido na circularidade da peça pode aumentar exponencialmente.
Valor: Garantir a limpeza e a circularidade da posição de referência é fundamental para alcançar alta coaxialidade e alta circularidade, e também é um pré-requisito para maximizar a repetibilidade do sistema CNC.
Precauções de segurança: Ao operar equipamentos de retificação automatizados, deve-se usar equipamento de proteção adequado. É estritamente proibido abrir a porta de segurança enquanto o rebolo estiver girando em alta velocidade, e o rebolo deve ser verificado regularmente quanto a rachaduras para evitar o risco de explosão sob rotação em alta velocidade.
O uso proficiente de retificadoras cilíndricas CNC requer não apenas uma compreensão da programação de software, mas também sensibilidade à montagem mecânica e aos parâmetros do processo.


